描述
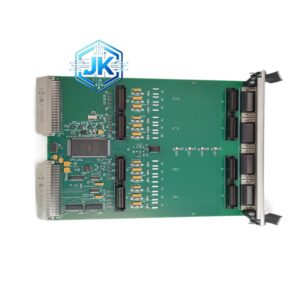
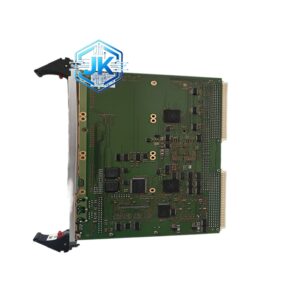
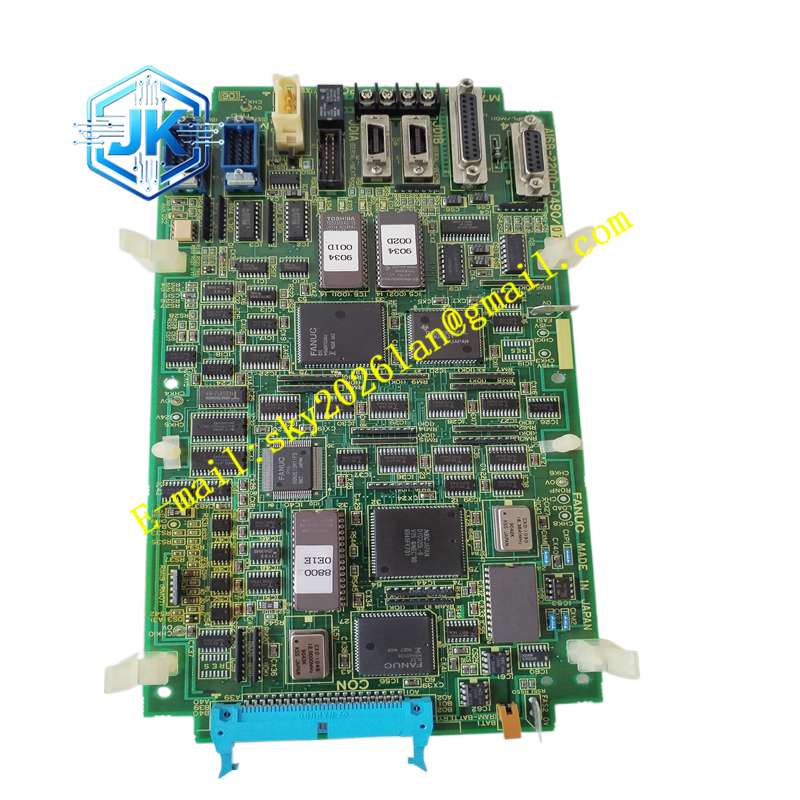
GE A16B-2200-0490
技术规格:
- 品牌:发那科
- 型号:A16B-2200-0490
- 产品系列:发那科 0i 系列数控系统
- 产品类型:数控系统主板
- 处理器:高性能 CNC 专用处理器
- 存储器:内置系统软件和用户程序存储空间
- 通信接口:支持 RS-232、以太网等通信协议
- 轴控制:支持多轴联动控制
- 显示接口:支持 LCD 显示单元连接
- I/O 接口:支持数字量输入输出和模拟量接口
- 认证标准:符合 CE、UL 等国际认证标准
功能特点:
- 高速处理能力:采用高性能 CNC 专用处理器,支持高速程序执行和多轴联动控制
- 高精度控制:内置高精度插补算法,实现微米级加工精度
- 多轴联动:支持多轴同时联动,满足复杂曲面加工需求
- 丰富通信接口:支持 RS-232、以太网等多种通信方式,便于程序传输和远程监控
- 友好人机界面:支持 LCD 显示单元,提供直观的操作界面和参数设置
- 完善的诊断功能:具备系统自检和故障诊断功能,通过报警代码提示故障信息
- 程序存储:内置存储器支持用户程序存储和系统参数保存
- 扩展性强:支持 I/O 模块、通信模块等扩展,满足不同应用需求
应用场景:
- 数控车床:控制车床的主轴、进给轴运动,执行车削加工程序
- 加工中心:管理铣削、钻孔、攻丝等多工序加工流程
- 数控磨床:实现精密磨削加工的高精度控制
- 数控冲床:控制冲床的冲压动作和模具定位
- 电火花加工机床:管理 EDM 加工的伺服进给和放电控制
- 自动化专机:用于各类专用自动化设备的运动控制
性能参数:
- 处理器:高性能 CNC 专用处理器
- 轴控制:支持多轴联动
- 插补精度:微米级
- 通信接口:RS-232、以太网
- 工作温度:0-40℃
- 防护等级:IP20
- 平均无故障时间:长寿命设计
材质构成:
- 高密度 PCB 电路板
- 工业级集成电路和处理器芯片
- 存储器芯片
- 通信接口电路
- 电源管理电路
- 金属或塑料外壳
- 连接器和接口插座
结构特征:
- 紧凑型主板设计,适配发那科数控系统机箱
- 高密度集成电路布局,减少信号传输干扰
- 处理器和存储器芯片集中布置
- 通信接口和 I/O 接口集中在一侧,便于接线
- 散热设计,确保处理器稳定工作
- 状态指示灯,显示系统运行状态
- 电池备份电路,保存系统参数和用户程序
工作原理:
A16B-2200-0490 主板作为数控系统的核心控制单元,负责读取和执行存储在存储器中的数控程序(G 代码、M 代码等)。处理器根据程序指令进行插补运算,生成各轴的运动轨迹和控制指令,通过伺服总线发送给伺服放大器,驱动伺服电机按照预定轨迹运动。同时,主板接收来自机床的 I/O 信号(如限位开关、急停按钮、主轴反馈等),进行逻辑处理后控制机床的辅助功能(如冷却液、刀具更换等)。主板通过 RS-232 或以太网接口与外部设备通信,支持程序传输、参数设置和远程监控。主板还具备系统自检功能,开机时自动检测硬件状态,运行中持续监控系统参数,发现异常时触发报警并停止机床运动,确保加工安全。
安装要求:
- 安装在发那科数控系统机箱的指定位置
- 确保机箱接地良好,防止静电和电磁干扰
- 连接电源线和接地线
- 连接伺服总线电缆到伺服放大器
- 连接 I/O 电缆到机床输入输出设备
- 连接显示单元和键盘
- 连接通信电缆(RS-232 或以太网)
- 确保安装位置通风良好,避免高温环境
- 遵循发那科官方安装手册
- 安装时佩戴防静电手环,防止静电损坏主板
使用注意事项:
- 安装前确认主板型号与系统配置匹配
- 确保所有接线正确牢固,避免接触不良
- 定期检查主板工作状态,关注报警信息
- 保持机箱内清洁,定期清理灰尘
- 定期更换主板电池,防止参数丢失
- 备份系统参数和用户程序,防止数据丢失
- 避免在潮湿或腐蚀性环境中使用
- 发现异常报警时及时停机检查
- 不要随意修改系统参数,避免影响机床精度
- 软件升级或参数修改时先备份当前配置